
 Gewerbeerlaubnis
Metall- vs. Kunststoff-Jeansknöpfe: Belastbarkeit, Oberflächengüte und Waschfestigkeit
Der breitere Stiel ist eine konstruktionsbedingte Folge und kein Defekt, da ein gegossenes Bauteil mehr Material benötigt, um die gleiche Last zu tragen. Dieser breitere Stiel benötigt ein breiteres Loch, weshalb ein gegossener Stift und ein Metallstift nicht dasselbe Stanzwerkzeug verwenden können.
Die Temperaturgrenze ist der Wert, der über die industrielle Wäsche entscheidet. Ein Stift aus POM hält einer 60-Grad-Wäsche und dem Trockner stand, während sich eine weichere Spritzgussqualität bei Waschtemperaturen verformen kann. Hier ist es wichtiger, das Harz an das Pflegeetikett anzupassen, als an das Erscheinungsbild des Kleidungsstücks.
3. Materialwahl für Jeansknöpfe: Fünf Kennzahlen im Vergleich
Die Materialwahl für einen Jeansknopf kann anhand von fünf Kennzahlen festgelegt werden, und ein Vergleich, der eine davon auslässt, wird tendenziell allein über den Preis entschieden. Die fünf sind: die Zugkraft, das Gewicht, die Waschtemperatur, die Oberflächenbeständigkeit und der Stückpreis bei der Bestellmenge.
| Kennzahl | Metall | Kunststoff |
|---|---|---|
| Zugkraft | 250 - 400 N | 120 - 200 N |
| Gewicht pro Stück | 2.6 - 3.8 g | 1.2 - 1.8 g |
| Waschbeständigkeit | 60 °C plus Trocknen | Etwa 60 °C |
| Haltbarkeit der Oberfläche | Abhängig von der Beschichtung, 1 - 3 Mikrometer | Durchgefärbt |
| Stückkostenindex | 100 | 45 - 65 |
Bei der Haltbarkeit der Oberfläche unterscheiden sich die beiden Varianten eher in der Art als im Ausmaß. Ein Metallteil verschleißt von außen, daher zeigt eine dünne Beschichtung nach einigen Wäschen einen matten Ring am Rand der Kappe. Ein Formteil ist durchgefärbt, sodass es sich nicht bis zu einem anderen Farbton abnutzen kann.
Der Stückkostenindex wird für Metall mit 100 angegeben, sodass die beiden Varianten ohne Nennung eines Preises verglichen werden können. Ein Formstift liegt auf dieser Skala normalerweise zwischen 45 und 65, und der Abstand verringert sich, sobald die Beschichtungsdicke des Metallteils für ein Programm mit starker Waschbeanspruchung erhöht wird.
Die Veränderung tritt unter ultraviolettem Licht und unter Hitze auf. Eine geformte Farbe kann sich nach längerer Sonneneinstrahlung verschieben, und eine weiche Qualität kann bei erhöhter Temperatur unter konstanter Last kriechen. Beide Effekte sind beherrschbar, und beide müssen in der Spezifikation benannt werden, nicht vorausgesetzt werden.
Ein Farbwechsel wird gemessen, indem man eine verwitterte Probe mit einer aufbewahrten Kontrollprobe vergleicht, nicht mit dem Auge. Wenn man ein Kontrollteil aus der freigegebenen Charge aufbewahrt, haben beide Parteien dieselbe Referenz, und ein Käufer, der eines in einer Schublade aufbewahrt, kann einen Farbstreit in einer Minute klären.
6. Jeansknopf-Materialwahl für leichten Denim
Die Materialwahl für Jeansknöpfe tendiert zu Kunststoff, je leichter der Denim wird, und das hat drei Gründe. Die Masse eines Metallverschlusses verformt einen weichen Hosenbund, die Zugkraftanforderung sinkt mit dem Stoffgewicht, und das Korrosionsrisiko steigt bei einem Kleidungsstück, das häufiger gewaschen wird.
Ein leichter Stretch-Denim zwischen 8 oz und 11 oz benötigt einen Zugkraftwert, der eher bei 150 N als bei 300 N liegt, weil das Gewebe selbst versagt, bevor der Verschluss es tut. Ein geformter Stift in diesem Bereich ist gut abgestimmt, und das geringere Gewicht verhindert, dass der Hosenbund durchhängt.
Das Gegenteil gilt bei rohem oder schwerem Denim über 14 oz. Dort ist das Stoffteil steif, das Zugverhalten ist stärker und der Verschluss muss eine lange Einlaufzeit durchhalten. Ein Metallstift mit breiter Basis ist der sinnvolle Weg, und ein formgepresstes Teil wird sich wahrscheinlich lockern, wenn der Denim ungleichmäßig weicher wird.
7. Belastungstest eines Metall-Jeansknopfes und eines Kunststoffknopfes
Belastungstests sollten an der fertigen Baugruppe durchgeführt werden, nicht am Einzelteil, da beide Wege ebenso vom Stoff wie vom Verschluss abhängen. Ein Stift, der in einer Testvorrichtung 400 N hält, kann sich an einem weichen Stoffteil, das zuerst nachgibt, bei 200 N lösen.
| Test | Methode | Was er zeigt |
|---|---|---|
| Zugtest | Bund festklemmen und Kappe ziehen | Verschluss und Stoff zusammen |
| Rotationstest | Kappe von Hand drehen | Kopfsymmetrie |
| Waschgang | Waschen bei Pflegetemperatur wiederholen | Haltbarkeit der Oberfläche |
| Abriebtest |
Die Musterlieferzeit ist der Punkt, an dem ein Spritzgussprogramm oft zu Beginn Zeit verliert und nicht am Ende Geld. Eine neue Form benötigt zwischen 10 und 20 Tagen, bis die ersten Teile existieren, während eine gestanzte und galvanisierte Kappe innerhalb von weniger als zwei Wochen aus einem bestehenden Werkzeug bemustert werden kann.
Wenn ein Programm beides benötigt, besteht die übliche Struktur aus einem Metall-Druckknopf am Hauptverschluss und einem Formteil an einer dekorativen oder internen Position. Diese Aufteilung nutzt den Gewichts- und Korrosionsvorteil dort, wo er wichtig ist, und behält die Zugkraft dort, wo das Kleidungsstück sie benötigt. Difei Button bietet Musterlieferzeiten von 5 bis 10 Tagen für eine gestanzte Kappe und 10 bis 20 Tagen für eine neue Form.
9. Häufig gestellte Fragen
9.1 Ist ein Jeansknopf aus Metall stärker als einer aus Kunststoff?
Ein Metallniet weist in fast allen Fällen einen höheren Ausziehwiderstand auf, typischerweise zwischen 250 N und 400 N, gegenüber 120 N bis 200 N bei einem gegossenen Teil mit demselben Kopfdurchmesser. Der Unterschied ergibt sich daraus, dass das Metall einen Kopf bildet, der sich um den Nietenschaft schließt, anstatt eines widerhakenartigen Elements, das sich im Stoff verkrallt. Diese zusätzliche Festigkeit ist wichtig bei einem Bund, der hochgezogen wird, ohne aufgeknöpft zu werden. Bei leichtem Denim versagt jedoch der Stoff, bevor eines der Verschlüsse bricht, sodass die zusätzliche Festigkeit keinen Vorteil bringt.
9.2 Wie unterscheidet sich die Waschbeständigkeit zwischen den beiden?
Ein Metallteil verschleißt von außen nach innen, daher wird seine Lebensdauer eher durch die Dicke der Beschichtung als durch das Grundmetall bestimmt. Eine Beschichtung von 0.3 Mikron wird innerhalb von zehn Wäschen matt, während eine Schicht von 1.2 bis 1.5 Mikron mehr als fünfzig Wäschen übersteht. Ein gegossenes Teil trägt seine Farbe über den gesamten Querschnitt, sodass Abrieb den Glanz statt des Farbtons verändert. Steinwaschen mit scheuernden Medien über 30 bis 90 Minuten beansprucht die Beschichtung stärker als jeder Haushaltswaschgang, weshalb eine dünne Beschichtung dies selten übersteht.
Kürzlich veröffentlicht
-
Knopfanforderungen nach Exportmarkt: Was Käufer in verschiedenen Regionen vorgeben
30. September 2026Zwei identische Knöpfe können in einem Markt problemlos durch den Zoll gehen und in einem anderen abgelehnt werden; der Unterschie Mehr lesen
-
Ösen-Größe und Unterlegscheiben-Abstimmung: Die richtige Paarung bestimmen
30. September 2026Eine Öse wird paarweise gekauft, und ein Paar, das Teil für Teil spezifiziert wird, lässt sich nicht korrekt setzen. Die Öse beste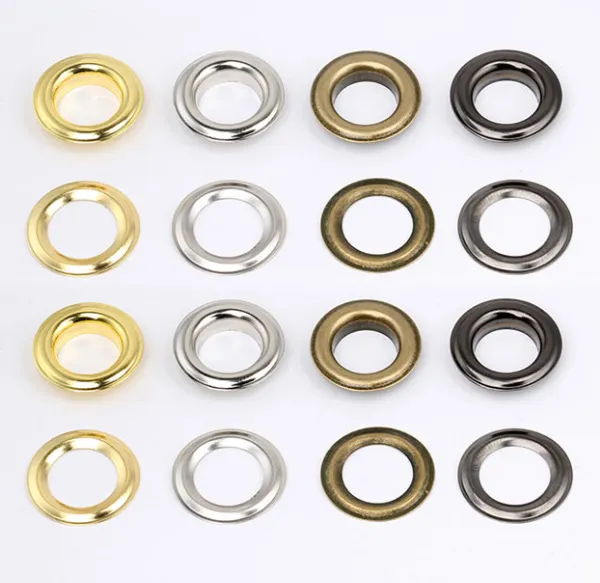 Mehr lesen
-
30. September 2026Die Frage Handelsunternehmen vs. Fabrik wird meist als Preisvergleich dargestellt, und der Preis ist der am wenigsten interessante
 Mehr lesen
-
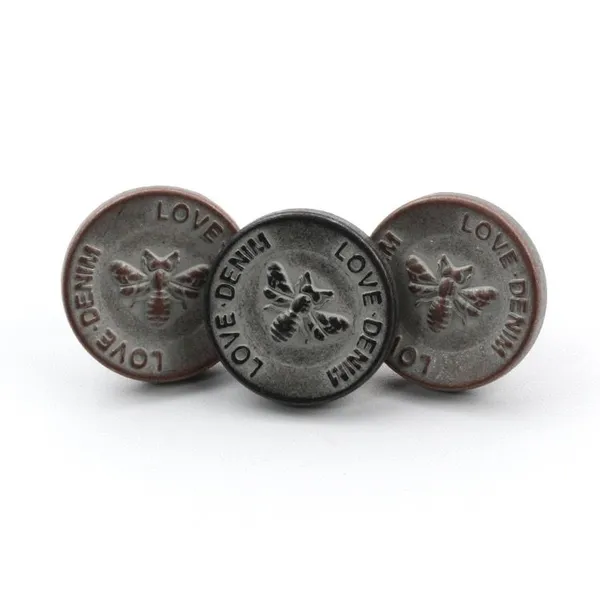
30. September 2026Der Denim-Stapel an einem Fünf-Taschen-Bund liegt über drei Lagen zwischen 1.4 mm und 2.6 mm, und dieser Wert bestimmt die Länge
 Mehr lesen

Kontaktieren Sie uns
Empfohlene Produkte
-
 Kleidungszubehör, bleifreier Messing-Metallring-Druckknopf mit 4 Teilen für Babykleidung und Baby-LätzchenUS$ 0.01 - 0.03MOQ: 5000 Sets
-
Messing- und Edelstahl-Material, Ringprong-Druckknopf mit 4 Teilen, bleifrei und nickelfrei, für Babykleidung, Baby-Lätzchen, BabyanzügeUS$ 0.01 - 0.03MOQ: 5000 Sets
-
Metallösen, goldene Ösen für Taschen, Schuhe und BekleidungsaccessoiresUS$ 0.01 - 0.03MOQ: 5000 Sets
-
Günstiger Preis, maßgefertigter Jeans-Knopf aus Metall mit individuellem Logo, Metallknopf für JeansUS$ 0.01 - 0.03MOQ: 5000 Sets
-
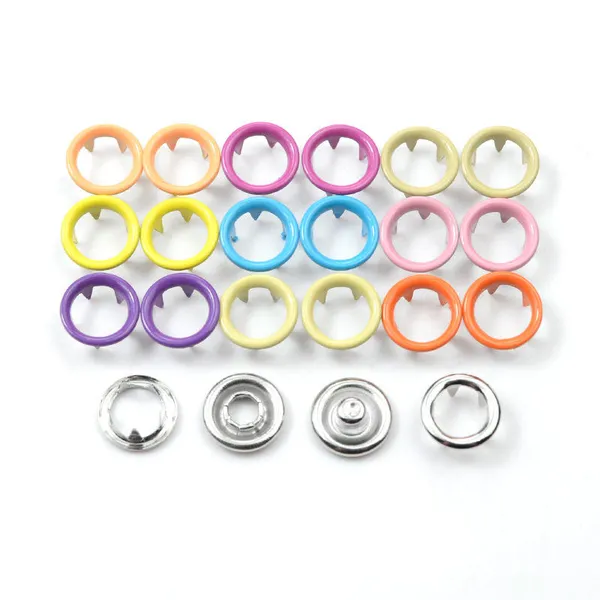
Fabrik Großhandel Hut Tasche Kleidung Druckknopf Federdruckknopf MetalldruckknöpfeUS$ 0.03 - 0.06MOQ: 5000 Sets
-
Großhandel Kunststoff runde farbige Druckknöpfe für Baby-Lätzchen / BabybekleidungUS$ 0.01 - 0.03MOQ: 50000 Sets
-
US$ 0.01 - 0.03MOQ: 5000 Sets
-
17mm Lochösenknopf mit Aluminiumnagel und Logo für Jeans, Jacken und HosenUS$ 0.01 - 0.03MOQ: 5000 Sets
-
Umweltfreundliche Kunststoff-Schnappverschlüsse in individueller Größe für Babykleidung und Baby-LätzchenUS$ 0.01 - 0.03MOQ: 50000 Sets
-
US$ 0.03 - 0.06MOQ: 5000 Sets
-
Hochwertige Metall-Druckknöpfe mit individuellem Logo, personalisiert, für Kleidung und Jacken.US$ 0.03 - 0.06MOQ: 5000 Sets
-
Kundenspezifischer Druck, runder Druckknopf mit Feder, vierteilig, für Kleidung und Leder, 405#17mmUS$ 0.03 - 0.06MOQ: 5000 Sets
-
OEM Bekleidungszubehör, kundenspezifischer Baby-Druckknopf aus Metall mit Zinken und PerlenringUS$ 0.01 - 0.03MOQ: 5000 Sets
-
Fabrikbestand Knöpfe, Material Edelstahl oder Messing, farbige Perlen-Druckknöpfe, Prong-Perlen-Druckknöpfe für Hemden und Kleidung.US$ 0.01 - 0.03MOQ: 5000 Sets
-
Harz-Druckknöpfe 9mm POM, schwere Verschlussteile für Baby-Lätzchen und textile HandnähproduktionVerhandelbarMOQ: 50000 Sets
-
13.8mm x 7.5mm Kunststoff-Ösen-Set für Bekleidungs- und Kleidungsstück-Schnürung, leicht und flexibelVerhandelbarMOQ: 5000 Sets
-
Klares Kunststoff-Ösen- und Unterlegscheiben-Set, zweiteiliger Verschluss für Taschen, Segeltuch und Stoff zur Lochverstärkung.VerhandelbarMOQ: 5000 Sets
-
【13.8mm x 7.5mm Klarsicht-Kunststoff-Ösen- und Unterlegscheiben-Set, langlebiges zweiteiliges Befestigungselement zur Verstärkung von Stoffen und für Taschenherstellung】VerhandelbarMOQ: 5000 Sets
-
Zweiteiliges Set aus Kunststoff-Ösen und Unterlegscheiben, 13.8mm x 7.5mm, transparent, für Banner-Handarbeiten und leichte TextilproduktionVerhandelbarMOQ: 5000 Sets
-
Klares Kunststoff-Ösen- und Unterlegscheiben-Set 13,8 mm x 7,5 mm für Planen, Banner und Markisenstoff-VerstärkungVerhandelbarMOQ: 5000 Sets